

Leitfaden Glanzmessung — Glanzeinheiten, Winkel, Normen und Glanzmessgeräte
Zwei Tafeln aus derselben Charge können nur deshalb verschieden aussehen, weil eine etwas stärker glänzt. Das Auge bemerkt es sofort, kann es aber nicht in Zahlen fassen. Dieser Leitfaden zur Glanzmessung erklärt in einfachen Worten, was Glanz und die Glanzeinheit (GU) sind, wie ein Glanzmessgerät misst, welcher Winkel zu wählen ist — 20°, 60°, 85°, oder 45° und 75° für besondere Materialien — wie man wiederholbare Ergebnisse erhält und wie man ein Gerät auswählt.
Er ergänzt unseren Leitfaden Farbmessung und Leitfaden Haze-Messung. Farbe, Glanz und Trübung beschreiben gemeinsam das Aussehen einer Oberfläche; eine Spezifikation, die Farbe, aber nicht Glanz regelt, lässt eine sichtbare Lücke.
Inhalt
1 · Was Glanz ist und wie er angegeben wird
Glanz ist die Fähigkeit einer Oberfläche, Licht in Spiegelrichtung zu reflektieren — unter demselben Winkel auf der anderen Seite der Normalen. Eine glatte, polierte Oberfläche lenkt den größten Teil des reflektierten Lichts in diese eine Richtung und zeigt ein scharfes Spiegelbild. Eine raue oder matte Oberfläche streut das Licht in viele Richtungen; das Spiegelbild verschwindet und die Oberfläche wirkt stumpf.
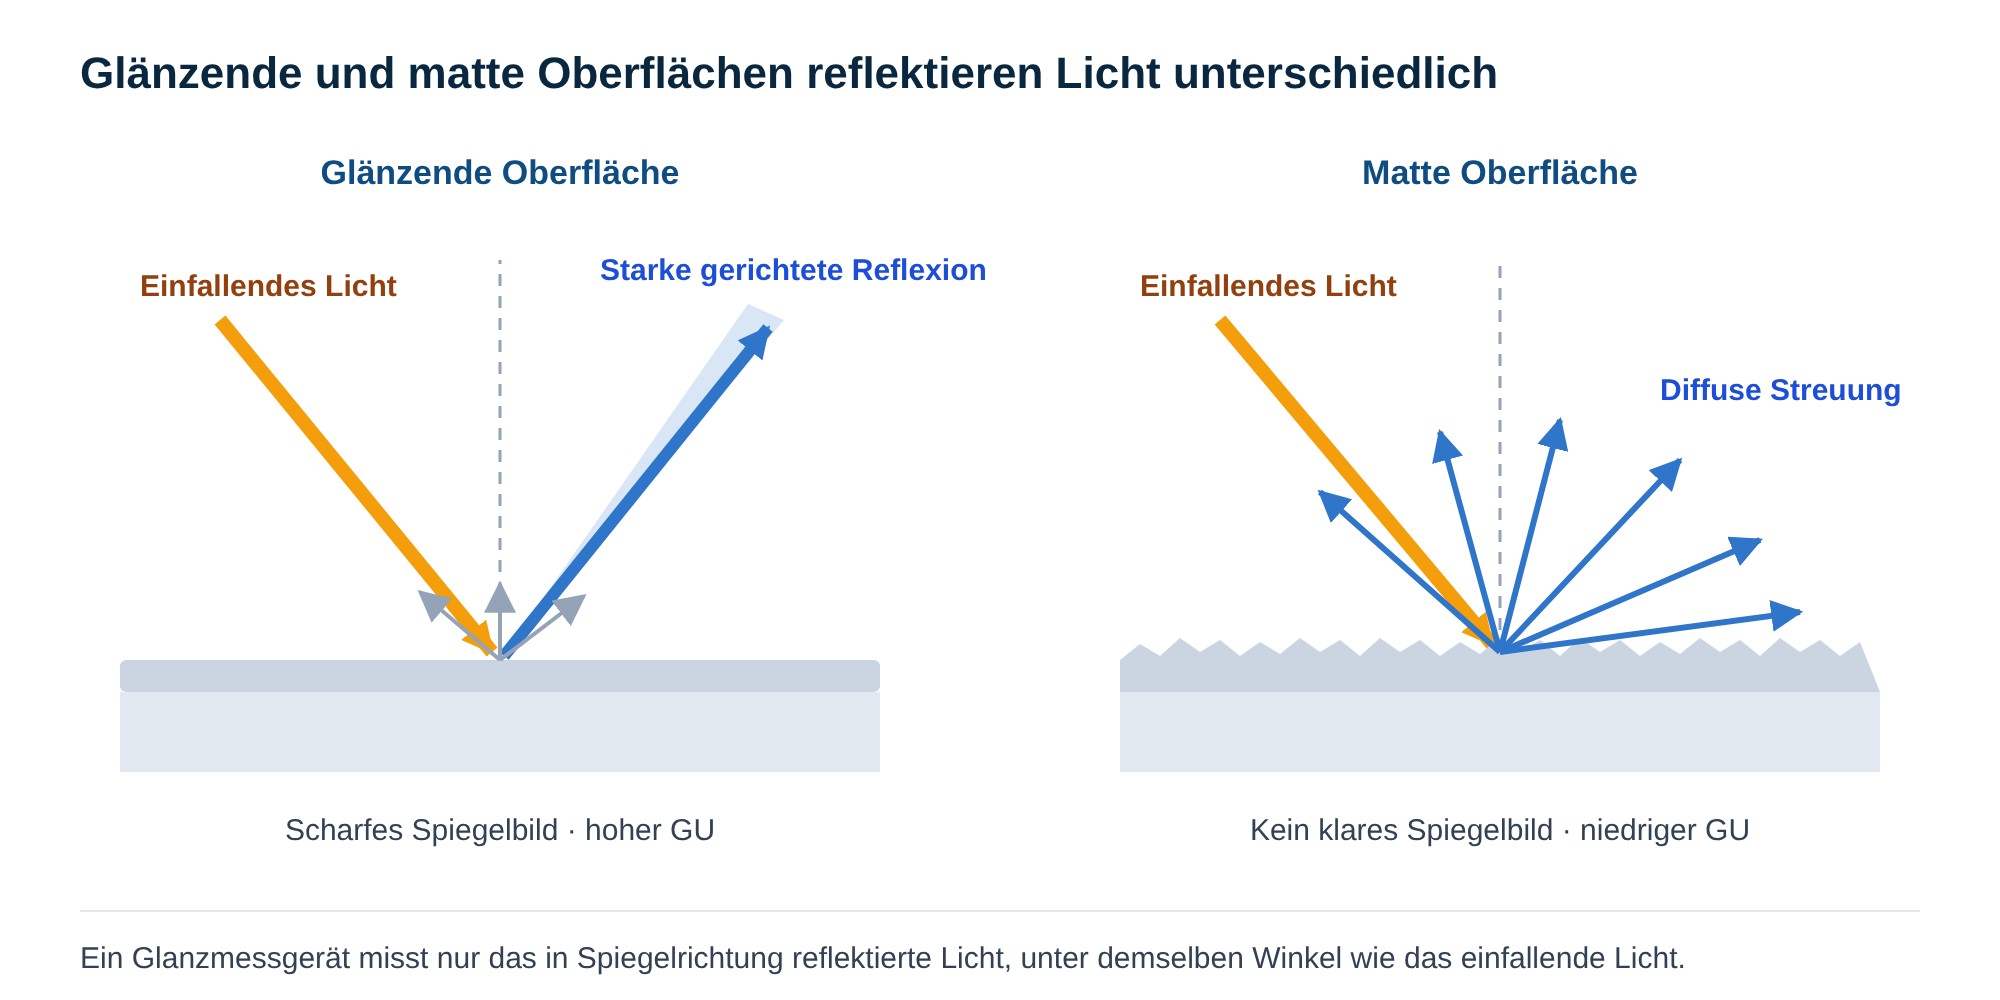
Die Glanzeinheit (GU)
Glanz wird angegeben in Glanzeinheiten (GU). Die Skala ist durch eine Referenz festgelegt: Einem hochpolierten Schwarzglas mit festgelegtem Brechungsindex werden 100 GU bei jedem Messwinkel zugeordnet. Eine Probe, die in Spiegelrichtung halb so viel Licht reflektiert wie die Referenz, hat bei diesem Winkel 50 GU.
- Der Wert gehört immer zu einem Winkel. 20 GU bei 20° und 20 GU bei 60° sind verschiedene Oberflächen. Den Winkel immer angeben: „85 GU bei 60°“.
- Werte über 100 GU sind normal bei Metallen, Spiegeln und metallisierten Folien, die mehr reflektieren als Schwarzglas. Glanzmessgeräte für solche Oberflächen messen bis etwa 2000 GU bei 20°.
- Glanz ist nicht Farbe. Eine schwarze und eine weiße Tafel mit gleicher Oberflächenbeschaffenheit haben ähnlichen Glanz; das Glanzmessgerät reagiert auf die Oberflächenreflexion, nicht auf das Pigment.
2 · Wie ein Glanzmessgerät misst
Ein Glanzmessgerät richtet einen definierten Lichtstrahl unter festem Winkel auf die Probe und misst mit einem Detektor im Spiegelwinkel, wie viel davon reflektiert wird. Blenden vor Lichtquelle und Detektor begrenzen den Strahl, sodass nur gerichtet reflektiertes Licht erfasst wird. Das Gerät vergleicht den Messwert mit seinem Kalibrierstandard und zeigt das Ergebnis in GU.
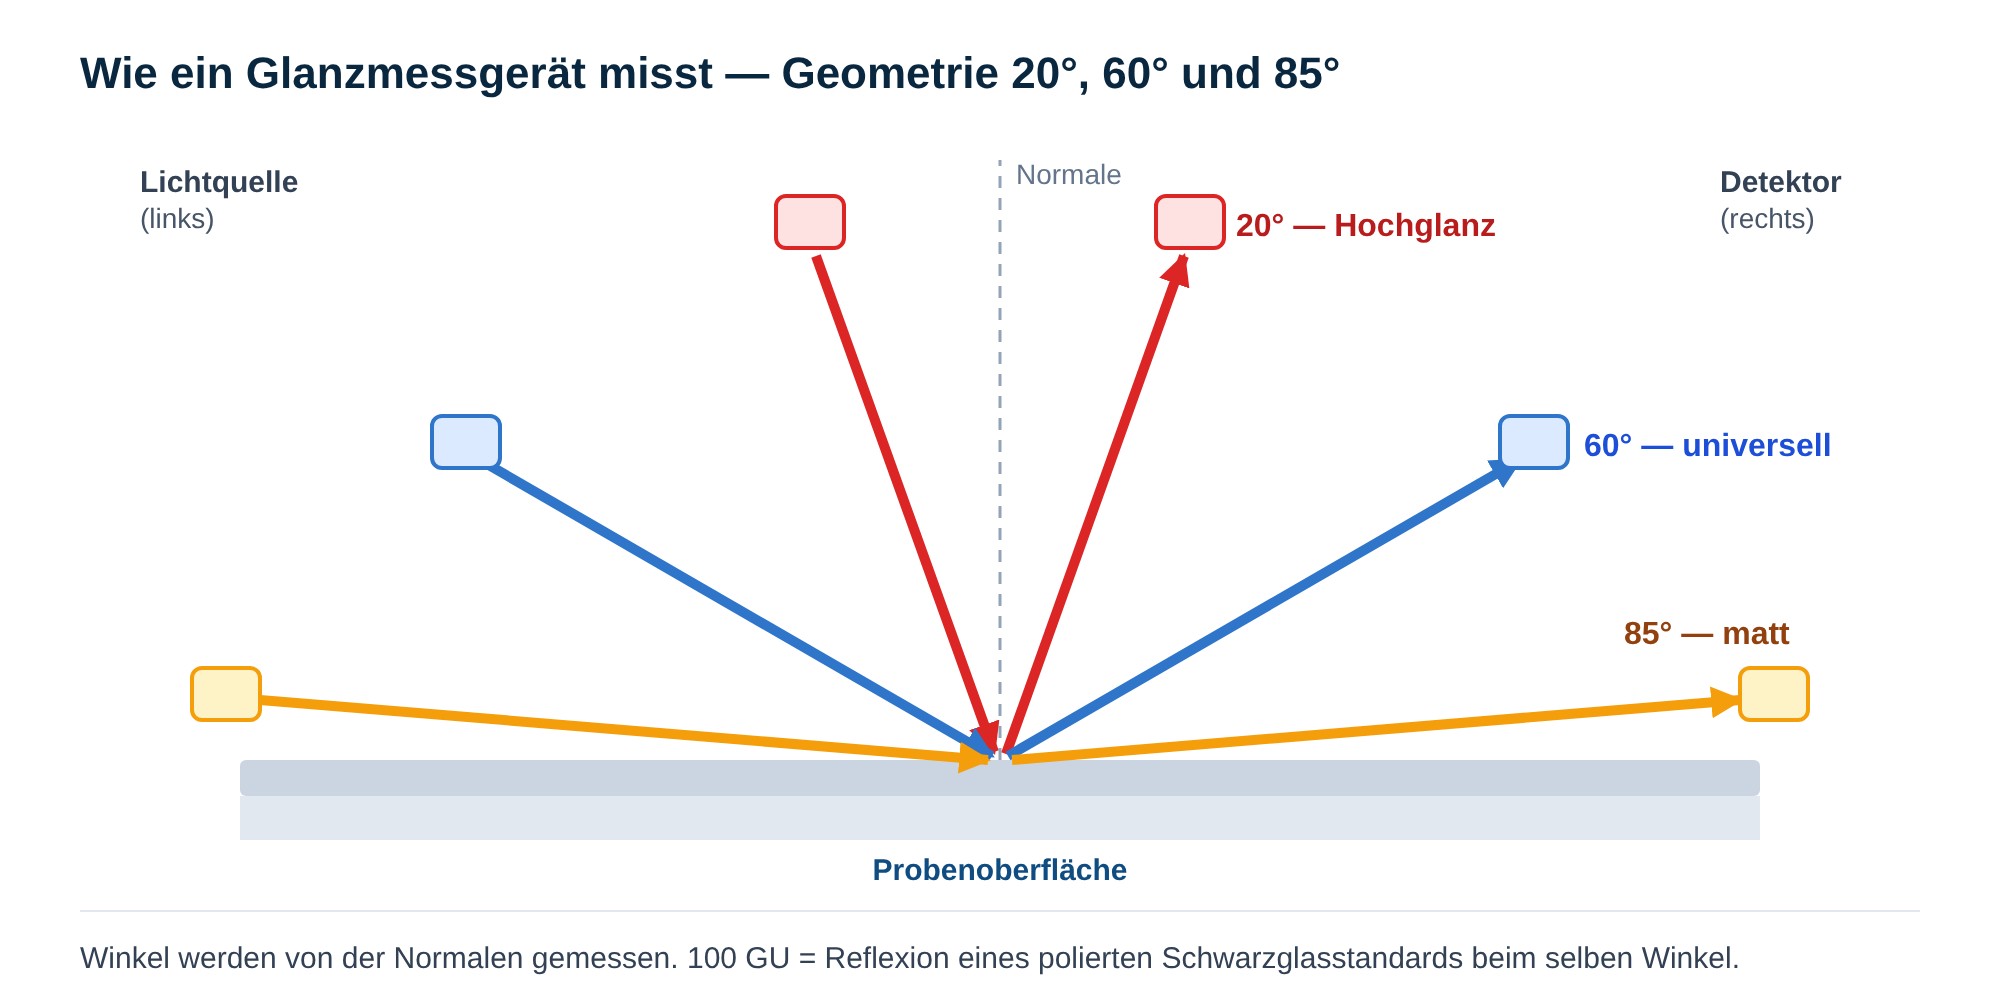
Messfläche
Der Strahl beleuchtet eine elliptische Fläche auf der Probe, die mit flacherem Winkel größer wird. Bei einem Dreiwinkelgerät sind typische Messflächen etwa 10 × 10 mm bei 20°, 9 × 15 mm bei 60° und 5 × 36 mm bei 85°. Eine größere Fläche mittelt kleine Unregelmäßigkeiten; eine kleine Fläche — zum Beispiel 2 × 4 mm beim CG60M — ist an gekrümmten, schmalen oder kleinen Teilen nötig.
Moderne Glanzmessgeräte kalibrieren an einer Standardplatte im Gerätesockel, messen in etwa einer halben bis einer Sekunde, speichern Tausende Messwerte und übertragen Daten für Berichte an den PC.
3 · Wahl des Winkels: 20°, 60° oder 85°
Jeder Winkel bietet die beste Auflösung in einem Teil der Glanzskala. 60° ist der Universalwinkel und der, den die meisten Spezifikationen nennen. 20° spreizt hohe Glanzwerte, bei denen 60°-Messwerte eng beieinander liegen, und 85° trennt matte Oberflächen, bei denen alle 60°-Messwerte nahe null liegen.
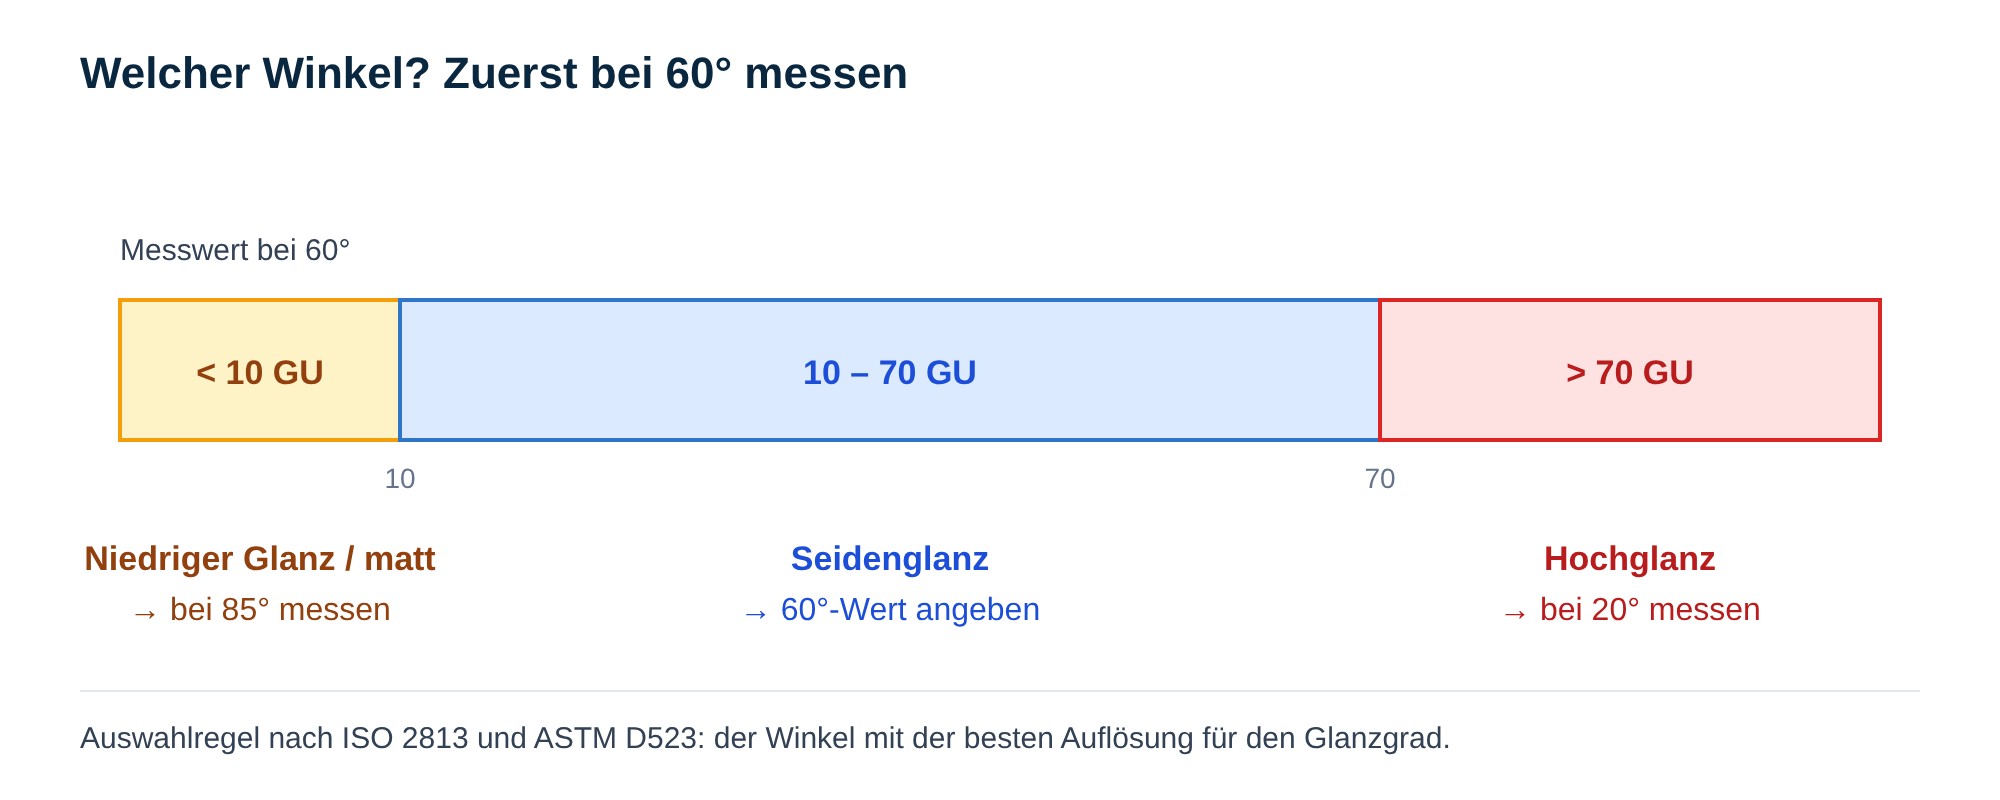
| Glanzgrad | 60°-Messwert | Anzugebender Winkel | Typische Oberflächen |
|---|---|---|---|
| Hochglanz | > 70 GU | 20° | Karosserielack, Klavierlack, polierter Stein und Fliesen, Hochglanzkunststoffe, Metall |
| Seidenglanz | 10 – 70 GU | 60° | Die meisten Industrielacke, Möbel, Kunststoffteile, Drucksachen |
| Niedriger Glanz / matt | < 10 GU | 85° | Mattlacke, Wandbeschichtungen, Fahrzeuginnenteile, strukturierte Kunststoffe, Papier |
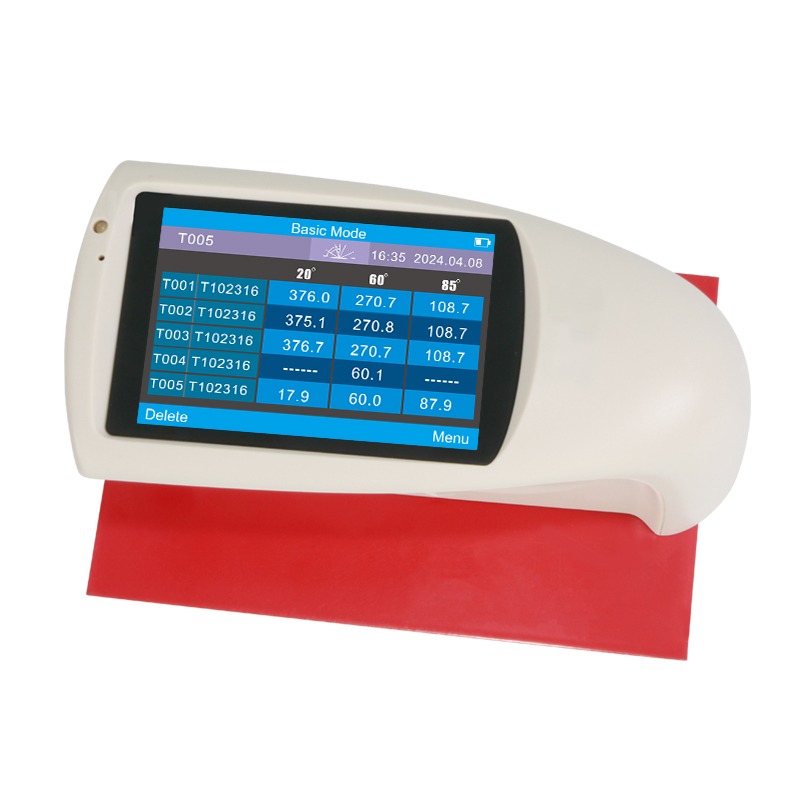
Wenn der Glanzgrad eines Produkts schwankt oder Sie unsicher sind, misst ein Dreiwinkelgerät 20°, 60° und 85° mit einem Tastendruck und zeigt alle drei Werte zusammen — siehe CGT268 und CG268. Liegen alle Ihre Produkte in einem Bereich und nennt die Spezifikation 60°, reicht ein Einwinkelgerät CG60 aus.
4 · Sonderwinkel: 45° und 75°
Manche Branchen verwenden eigene Winkel, festgelegt durch ihre Normen und das Aussehen ihrer Oberflächen im Gebrauch:
- 45° — Keramikfliesen und Sanitärkeramik, Kunststofffolien und einige Materialien mit niedrigem bis mittlerem Glanz. Er liegt zwischen 20° und 60° und eignet sich für Oberflächen, bei denen 60° zu empfindlich auf kleine Unterschiede im Untergrund reagiert.
- 75° — Papier und Karton, gestrichen und ungestrichen, sowie Drucksachen. Bei diesem flachen Winkel werden Unterschiede zwischen Papiersorten deutlich, während 60° sie alle als niedrige Werte ablesen würde.
Das Zweiwinkelgerät CG47 misst unter 45° und 75°, unter einem Winkel oder beiden zusammen, für Keramik, Folien und Papier.
5 · Normen
Glanzmessverfahren stimmen im Prinzip überein und unterscheiden sich in den Winkeln und den Materialien, für die sie geschrieben sind. Verwenden Sie die Norm, die Ihr Kunde oder die Produktspezifikation nennt, und geben Sie sie mit dem Ergebnis an, zum Beispiel „Glanz 62 GU bei 60°, ISO 2813, Mittelwert aus 5 Messungen“.
| Norm | Winkel | Geschrieben für |
|---|---|---|
| ISO 2813 | 20°, 60°, 85° | Lacke und Anstrichstoffe — das internationale Grundverfahren |
| ASTM D523 | 20°, 60°, 85° | Spiegelglanz nichtmetallischer Oberflächen allgemein |
| ASTM D2457 | 20°, 45°, 60° | Kunststofffolien und massive Kunststoffe |
| ISO 8254-1 / TAPPI T480 | 75° | Papier und Karton |
| ASTM C346 | 45° | Keramische Werkstoffe |
CGT268 ist nach ISO 2813, ASTM D523 und ASTM D2457 gebaut; CG268 und CG60 nach ISO 2813 und ASTM D523. Die Normtexte sind erhältlich bei ISO und ASTM International.
6 · Messen in der Praxis
Kalibrierung
- Kalibrieren Sie an der mitgelieferten Standardplatte, beim Einschalten und immer, wenn sich die Temperatur merklich ändert. Die meisten Geräte erkennen die Platte im Sockel und kalibrieren automatisch.
- Halten Sie die Platte sauber und kratzerfrei; wischen Sie sie nur mit einem weichen, fusselfreien Tuch ab. Eine verschmutzte Platte verschiebt jeden folgenden Messwert.
- Lassen Sie den Plattenwert regelmäßig prüfen, wie es Ihr QM-System verlangt.
Die Probe
- Die Oberfläche muss über die gesamte Messfläche sauber, trocken und eben sein. Fingerabdrücke und Staub senken Hochglanzwerte merklich.
- Lassen Sie frische Beschichtungen vor dem Messen vollständig aushärten; der Glanz kann sich beim Trocknen ändern.
- Setzen Sie das Gerät plan auf die Probe und halten Sie es während der Messung ruhig.
Anzahl der Messungen und Richtung
- Messen Sie an mehreren Stellen — üblicherweise 3 bis 5 — und geben Sie den Mittelwert an; der Statistikmodus erledigt das und zeigt auch die Streuung.
- Auf gebürstetem Metall, strukturierten Kunststoffen, Holz und bedruckten Oberflächen hängt der Glanz von der Richtung ab. Messen Sie längs und quer zur Struktur und legen Sie die Richtung in der Spezifikation fest.
- Nutzen Sie den Dauermodus, um eine große Tafel abzufahren und die Gleichmäßigkeit zu prüfen.
Kleine, gekrümmte und schmale Teile
Eine Standard-Messfläche braucht eine ebene Fläche, die größer ist als sie selbst. An gekrümmten Gehäusen, Griffen, Profilen, Knöpfen und Obst verwenden Sie ein Gerät mit kleiner Messfläche wie das CG60M (2 × 4 mm) und vergleichen Sie Ergebnisse nur mit anderen Messungen mit kleiner Messfläche.
Gut / Schlecht
Für Wareneingang und Produktion legen Sie obere und untere Glanzgrenzen im QC-Modus des Geräts oder in der PC-Software fest, sodass jeder Messwert sofort bewertet wird.
7 · Häufige Fehler und wie man sie vermeidet
| Fehler | Auswirkung | Abhilfe |
|---|---|---|
| Verschmutzte oder zerkratzte Kalibrierplatte | Alle Messwerte verschoben | Platte reinigen, im Sockel schützen, regelmäßig prüfen |
| Probe kleiner oder stärker gekrümmt als die Messfläche | Messwerte zu niedrig oder instabil | Kleinere Messfläche oder ebene Prüftafel verwenden |
| Vergleich von Werten bei verschiedenen Winkeln | Nicht vergleichbare Zahlen | Winkel immer angeben; in der Spezifikation festlegen |
| 60° bei sehr hohem oder sehr niedrigem Glanz | Schlechte Auflösung — echte Unterschiede verdeckt | 20° über 70 GU und 85° unter 10 GU verwenden |
| Strukturierte Oberflächen nur in einer Richtung messen | Scheinbare Unterschiede zwischen Proben | Längs und quer messen; Richtung festlegen |
| Einzelmessung | Schlechte Wiederholbarkeit | 3–5 Messungen mitteln; Statistikmodus verwenden |
| Nicht ausgehärtete Beschichtung oder warme Probe | Glanz ändert sich nach der Messung | Nach vollständiger Aushärtung bei Raumtemperatur messen |
8 · Anwendungen — was geprüft wird
| Anwendung | Typischer Winkel | Warum |
|---|---|---|
| Farben, Lacke, Pulverlacke | 60°; 20° / 85° | Gleichmäßigkeit von Charge zu Charge und Übereinstimmung mit dem Farb- und Glanzstandard |
| Karosserie- und Innenraumteile | 20°; 60° / 85° | Hoher Glanz des Karosserielacks, niedriger Glanz von Armaturenbrett und Verkleidungen gegen Spiegelungen |
| Kunststoffteile und Folien | 60°; 20° / 45° | Werkzeugoberfläche, Verarbeitungsbedingungen und Aussehen des fertigen Teils |
| Möbel, Holz und Platten | 60°; 85° | Gleichmäßige Oberfläche über ein Möbelset oder eine Plattencharge |
| Keramikfliesen, Stein, Sanitärkeramik | 60°; 45° / 20° | Poliergrad und Gleichmäßigkeit einer Fliesencharge |
| Papier, Karton, Druck | 75°; 60° | Papiersorte, Strich, Druck und Lackierung |
| Elektronikgehäuse und Metall | 20°; 60° | Aussehen sichtbarer Teile; galvanische Schichten und Eloxal |
| Verpackungen und Etiketten | 60°; 20° | Regalwirkung und Gleichmäßigkeit zwischen Auflagen |
| Obst und Lebensmittel (kleine Messfläche) | 60°, 2 × 4 mm | Objektive Bewertung des Oberflächenglanzes, z. B. von Äpfeln mit essbaren Überzügen |
Grenzwerte stammen aus Ihrer Produktspezifikation; das Glanzmessgerät liefert die vergleichbare Zahl.
9 · Glanz, Farbe und Trübung — wie sie zusammenhängen
Glanz verändert, wie eine Farbe wahrgenommen wird. Eine matte und eine glänzende Tafel aus demselben Lack sehen verschieden aus, weil die matte Oberfläche weißes, an der Oberfläche reflektiertes Licht in die Farbe mischt. Farbspektralphotometer lösen dies mit zwei Modi: SCI (mit Glanzanteil) liefert die Farbe des Materials unabhängig vom Glanz, SCE (ohne Glanzanteil) liefert die Farbe so, wie das Auge sie sieht, was vom Glanz abhängt. Stimmen zwei Proben in SCI, aber nicht in SCE überein, liegt der Unterschied im Glanz — und das Glanzmessgerät beziffert ihn. Siehe Leitfaden Farbmessung und unsere Tisch-Farbspektralphotometer.
Bei transparenten Materialien ist die verwandte Eigenschaft die Trübung — das milchige Aussehen von Licht, das durch eine Folie oder Platte tritt. Sie wird mit einem Haze-Messgerät gemessen; siehe Leitfaden Haze-Messung. Bei Beschichtungen, Kunststoffen und Verpackungen werden Farbe, Glanz und Trübung oft gemeinsam spezifiziert.
10 · Wahl des Modells
| CGT268 | CG268 | CG60 | CG60M | CG47 | |
|---|---|---|---|---|---|
| Winkel | 20° / 60° / 85° | 20° / 60° / 85° | 60° | 60° | 45° / 75° |
| Messbereich | 2000 / 1000 / 160 GU | 2000 / 1000 / 160 GU | 0–1000 GU | 0–1000 GU | 800 / 150 GU |
| Kleine Messfläche für gekrümmte Teile | — | — | — | ✓ 2 × 4 mm | — |
| Wiederholbarkeit (0–100 GU) | ±0,2 GU | ±0,2 GU | ±0,2 GU | ±0,2 GU | ±0,2 GU |
| Display | 3,5″-Farb-Touchscreen | 2.3″ | 2.3″ | 2.3″ | 2.3″ |
| Stromversorgung | Li-Ionen, wiederaufladbar | AA oder USB | AA oder USB | AA oder USB | AA oder USB |
| Speicher (Messwerte) | 5000 | 35 000 | 35 000 | 35 000 | 35 000 |
- Labor und Wareneingang über den gesamten Glanzbereich — CGT268.
- Drei Winkel im Außeneinsatz zu einem niedrigeren Preis — CG268.
- Routinekontrolle, wenn die Spezifikation 60° nennt — CG60.
- Gekrümmte, schmale oder kleine Teile — CG60M.
- Keramik, Folien, Papier und Karton — CG47.
Alle Modelle speichern Messwerte, bieten Basis-, Statistik-, Dauer- und QC-Modus und werden mit PC-Software für Berichte geliefert; ein Minidrucker ist optional erhältlich.
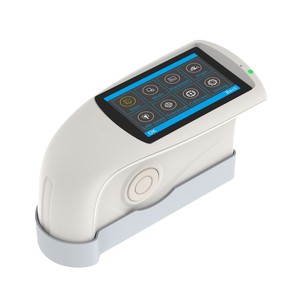 20° / 60° / 85°, TouchscreenCGT268Farb-Touchscreen · Akku · ISO, ASTM
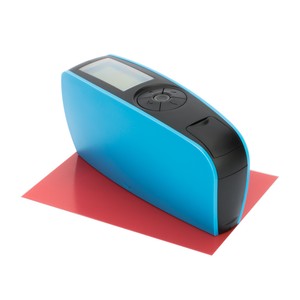 20° / 60° / 85°CG268Drei Winkel mit einem Tastendruck · AA-Batterie oder USB
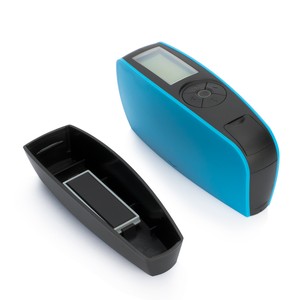 60°-GlanzmessgerätCG60Ein Winkel für die Routinekontrolle · 0–1000 GU
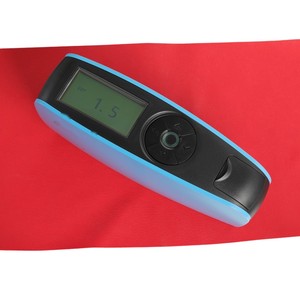 60°, kleine MessflächeCG60MMessfläche 2 × 4 mm für gekrümmte und kleine Teile
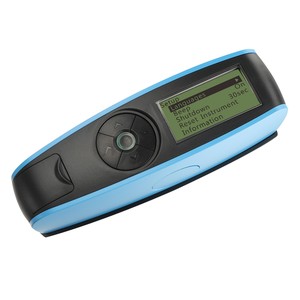 45° / 75°CG47Keramik, Folien, Papier und Karton
11 · Häufige Fragen
Was ist ein guter Glanzwert?
Das hängt vom Produkt ab. Hochglänzender Autolack liegt typischerweise über 80–90 GU bei 20°, seidenglänzende Beschichtungen zwischen etwa 10 und 70 GU bei 60° und matte Oberflächen unter 10 GU bei 60°. Ihre Spezifikation legt Ziel und Toleranz fest, immer zusammen mit dem Winkel.
Warum zeigt mein Glanzmessgerät mehr als 100 GU?
100 GU ist der Wert einer Schwarzglasreferenz, kein Maximum. Metalle, Spiegel und metallisierte Folien reflektieren mehr Licht und können mehrere hundert GU erreichen, bis etwa 2000 GU bei 20°.
Kann ich 60°-Messwerte in 20°- oder 85°-Werte umrechnen?
Nein. Die Winkel reagieren unterschiedlich auf die Oberflächenstruktur, daher gibt es keine allgemeine Umrechnung. Messen Sie bei dem Winkel, den die Spezifikation verlangt; ein Dreiwinkelgerät liefert alle drei auf einmal.
Brauche ich ein Glanzmessgerät, wenn ich bereits ein Farbspektralphotometer habe?
Meist ja. Ein Spektralphotometer im SCI- und SCE-Modus zeigt, dass Glanz die Farbe beeinflusst, liefert aber keinen Glanzwert in GU, der spezifiziert und zertifiziert werden kann.
Wie oft sollte ich kalibrieren?
Beim Einschalten und immer, wenn sich die Temperatur merklich ändert; die meisten Geräte kalibrieren automatisch an der Platte im Sockel. Prüfen Sie die Platte selbst regelmäßig, wie es Ihr QM-System verlangt.
Weiterlesen
- Leitfaden Farbmessung — Licht, Farbzahlen, ΔE, Geometrien und Farbmessgeräte.
- Leitfaden Haze-Messung — Trübung, Transmission, Clarity und Lichttransmission transparenter Materialien.
- Übersicht Spektroskopie und Farbe — alle unsere Geräte für Farbe, Glanz, Trübung und Spektroskopie.
- Katalog Spektroskopie und Farbe — das gesamte Sortiment, einschließlich Modellen auf Anfrage.
- Leitfaden Glanzmessung (PDF) — dieser Leitfaden zum Drucken und Weitergeben.
Unsicher, welchen Winkel oder welches Glanzmessgerät Sie brauchen?
Senden Sie uns Ihr Material, das erwartete Glanzniveau und die Norm, nach der Sie berichten. Wir empfehlen Winkel und Gerät und können Proben für Sie messen.
sales@colo.siVertrieb und Support für internationale Kunden
COLO Lab ExpertsPolje ob Sotli 4, SI-3255 Buče, Slowenien Telefon: +386 70 713 437 · E-Mail: sales@colo.si · Web: colo.si Wir beliefern Labore in ganz Europa direkt und über Partner. B2B-Preise verstehen sich netto, zzgl. MwSt.